

一、焊管成型区
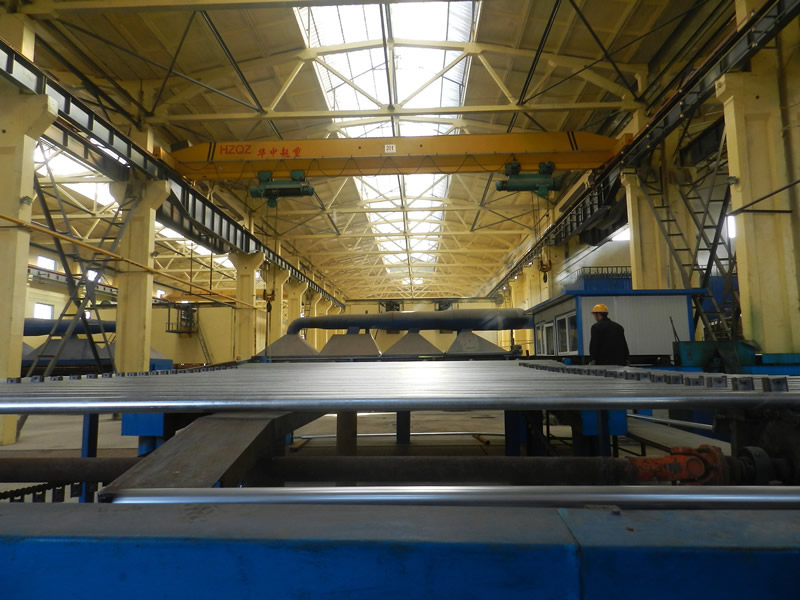
原料带钢经开卷、整平、成型、高频焊接、定径、定尺切断,产出黑管母管。机组搭载焊缝在线监测、激光测径装置,实时管控焊缝质量、外径与壁厚精度;成型后的黑管先经过水压试验、涡流探伤,不合格管材直接剔除,只有合格黑管才转运至镀锌工序,从源头把控基材品质。
二、镀前处理区
这是镀层附着力的关键工段,成套密闭式前处理槽体,依次完成碱洗除油、酸洗除锈、多级清水漂洗、浸助镀剂、烘干。酸洗工段全封闭,配套酸雾吸收塔负压收集废气;助镀剂溶液循环再生,减少药剂消耗;烘干工序严格控温,避免钢管入锌锅发生爆锌,保障后续镀锌稳定。
三、热浸镀锌主产区(车间核心)
配置友发专利推拉杆式全自动镀锌机组,锌锅恒温控制,钢管按节拍浸入锌液完成浸镀。浸镀完成后通过**外吹、内吹装置**,用压缩空气 + 过热蒸汽吹除管内外多余锌液,保证锌层均匀、内壁流畅,避免锌瘤、锌渣堆积。
锌锅上方配套集气罩 + 脉冲布袋除尘系统,收集锌烟、锌尘,锌渣、锌尘统一回收资源化再利用,降低锌耗,实现资源循环,也是友发环保管控重点工段天津友发钢...。
四、镀后处理区
钢管从锌锅引出后,依次空冷、水冷降温,随后进入钝化工序,钝化膜保护锌层,延缓白锈产生;钝化完成后水洗、风干,之后自动喷印友发 LOGO、规格、标准号、炉批号,管材可溯源。
五、质检分选区
成品镀锌管进入在线检测工位,人工 + 仪器联合检验:外观目视检查漏镀、流锌、磕碰缺陷;仪器检测锌层厚度、外径、壁厚;抽样送 CNAS 实验室做冲击、水压、光谱复检。合格品自动分拣,瑕疵品单独挑出返工,不合格品直接报废。
六、深加工、打包与仓储区
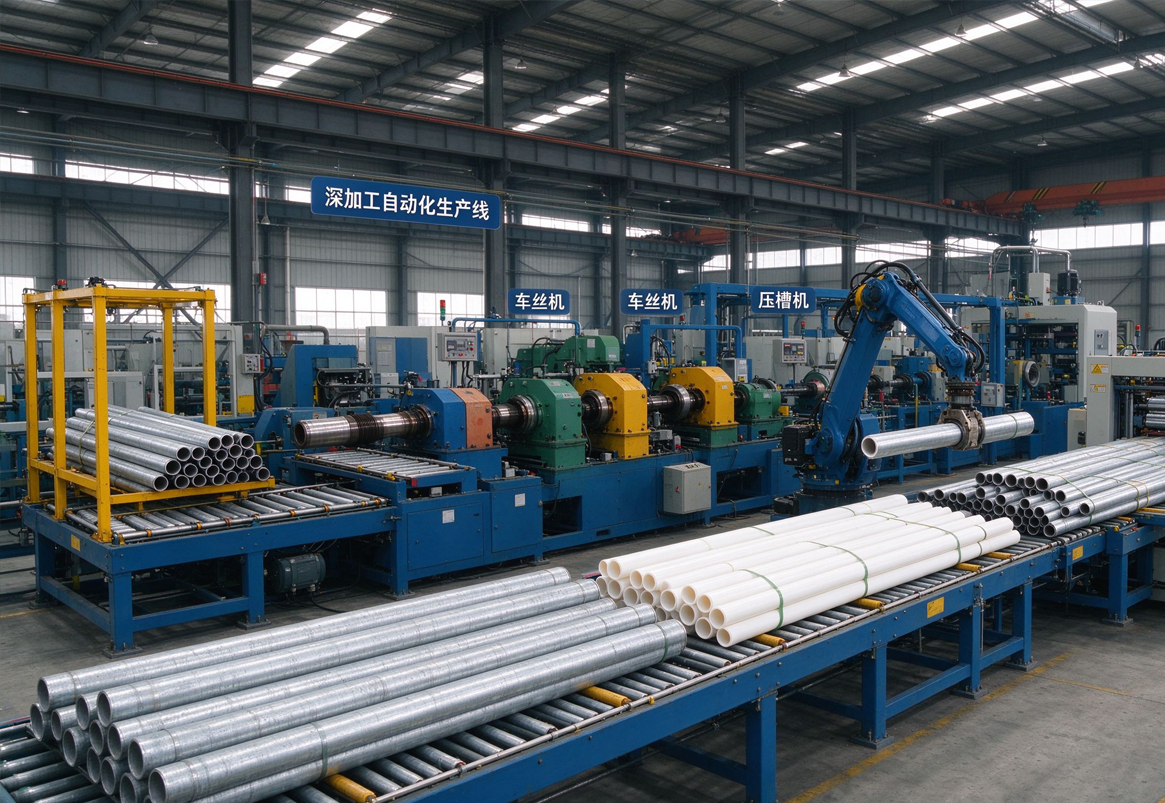
车间配套数控车丝、压槽、坡口设备,可按需预制丝扣、沟槽,满足消防、给水管道预制需求;自动化码垛、捆扎打包设备,管材分类捆包,标识清晰,直接转运至成品堆场待发。
车间配套与智能化管理
1. 中控 DCS 系统:集中监控全线温度、速度、锌液参数、能耗,异常自动报警;
2. 环保配套:酸雾净化塔、锌烟除尘、废水处理回用系统,废气废水达标排放;
3. 安全管控:高温区域防护、防烫、通风、可燃气体监测,标准化安全生产管理;
4. 品质统一:集团多基地镀锌车间执行同一套工艺、质检标准,保证不同基地出厂产品一致性。
主要产品
DN15-DN200 国标热镀锌圆管、SC 热镀锌电气穿线管、镀锌方矩管、燃气专用镀锌管、大棚结构管等,广泛用于给水、消防、采暖、钢结构、市政工程。